

मेटल स्टैम्पिंग डाई प्रोसेसिंग और स्टैम्पिंग पार्ट फॉर्मिंग गुणवत्ता नियंत्रण का व्यावहारिक संचालन

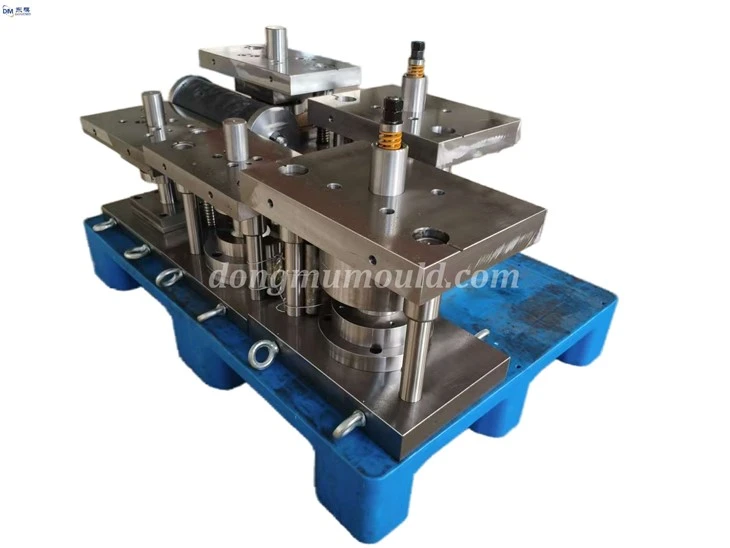
धातु स्टैम्पिंग डाई प्रसंस्करण को मानकीकृत प्रक्रियाओं का पालन करना चाहिए। प्रत्येक मुख्य चरण का व्यावहारिक विवरण इस प्रकार है: डिज़ाइन चरण में, मुद्रांकित भाग के वास्तविक आयाम और गठन संबंधी आवश्यकताएं मुख्य हैं। स्टैम्पिंग उपकरण मापदंडों के साथ संयुक्त, विस्तृत डाई प्रोसेसिंग चित्र बनाए जाते हैं, जो कैविटी समोच्च, गाइड मैकेनिज्म लेआउट और ब्लैंकिंग क्लीयरेंस जैसे प्रमुख मापदंडों को स्पष्ट रूप से परिभाषित करते हैं। यह सुनिश्चित करता है कि डाई संरचना उत्पादन स्थितियों के लिए उपयुक्त है, जो बाद के प्रसंस्करण और संयोजन के लिए स्पष्ट मानक प्रदान करती है। सामग्री चयन को स्टैम्पिंग प्रक्रिया प्रकार के साथ जोड़ा जाना चाहिए। ब्लैंकिंग डाइज़ के लिए, Cr12MoV और SKD11 जैसे उच्च घिसाव प्रतिरोधी मिश्र धातु स्टील्स को प्राथमिकता दी जाती है। गहरी ड्राइंग और डाई बनाने के लिए, H13 डाई स्टील का उपयोग किया जाता है। कच्चे माल के आने के बाद, उन्हें आंतरिक समावेशन, दरारें और अन्य दोषों को दूर करने के लिए दोष का पता लगाना होगा, जिससे डाई स्थायित्व की नींव तैयार होगी। रफ मशीनिंग मुख्य डाई कंटूर और टूलींग पोजिशनिंग सतहों को जल्दी से बनाने के लिए सीएनसी मिलिंग और पारंपरिक खराद के संयोजन का उपयोग करती है। फिनिशिंग के दौरान तनाव विरूपण से बचने के लिए डाई आयामों के अनुसार 0.2 - 0.4 मिमी फिनिशिंग भत्ता आरक्षित है। सटीक मशीनिंग मोल्ड गुहा और काटने वाले किनारों जैसे विवरणों को परिष्कृत करने के लिए सटीक पीसने, विद्युत निर्वहन मशीनिंग (ईडीएम), और तार ईडीएम का उपयोग करती है, जिससे यह सुनिश्चित होता है कि महत्वपूर्ण आयामी सहनशीलता ± 0.003 मिमी के भीतर नियंत्रित होती है और सतह खुरदरापन 0.02μm से कम या उसके बराबर तक पहुंचती है। ताप उपचार में वैक्यूम शमन + गहरे क्रायोजेनिक उपचार + कम तापमान वाले तापमान की एक संयुक्त प्रक्रिया को नियोजित किया जाता है, जिसमें शमन तापमान को 1050-1080 डिग्री पर नियंत्रित किया जाता है और तापमान को 200-220 डिग्री पर नियंत्रित किया जाता है, एचआरसी58-62 पर मोल्ड कठोरता को स्थिर किया जाता है, कठोरता और क्रूरता को संतुलित किया जाता है, और प्रभाव और विरूपण प्रतिरोध में सुधार किया जाता है। गर्मी उपचार के बाद, मोल्ड को क्रमिक रूप से इकट्ठा किया जाता है: मोल्ड बेस, गाइड पिलर और बुशिंग, कैविटी इंसर्ट और इजेक्टर मैकेनिज्म। असेंबली के बाद, परीक्षण मोल्डिंग और डिबगिंग का प्रदर्शन किया जाता है, बड़े पैमाने पर उत्पादन स्टैम्पिंग की जरूरतों को पूरा करते हुए, जाम या असामान्य शोर के बिना सुचारू मोल्ड संचालन सुनिश्चित करने के लिए स्टैम्पिंग बल और गाइड क्लीयरेंस जैसे मापदंडों को समायोजित किया जाता है।
मुद्रांकित भागों के निर्माण की गुणवत्ता के लिए निम्नलिखित प्रमुख नियंत्रण बिंदुओं के साथ पूर्ण प्रक्रिया नियंत्रण की आवश्यकता होती है: कच्चे माल को शीट मेटल से चुना जाना चाहिए जो उद्योग मानकों को पूरा करता हो। एसपीएचसी कोल्ड रोल्ड शीट मेटल का उपयोग ऑटोमोटिव भागों की स्टैम्पिंग के लिए किया जाता है, जबकि 304 स्टेनलेस स्टील शीट का उपयोग उपकरण भागों के लिए किया जाता है। आगमन से पहले, शीट धातु की मोटाई की एकरूपता और सतह की समतलता की जाँच की जाती है, जिसमें मोटाई की त्रुटि ±0.04 मिमी के भीतर नियंत्रित होती है। सतह को ऑक्साइड स्केल, खरोंच, समावेशन और अन्य दोषों से मुक्त होना चाहिए, जिससे स्रोत से बनने वाले दोष कम हो जाएं। डाई क्लीयरेंस को शीट मेटल की मोटाई और सामग्री के अनुसार सटीक रूप से कैलिब्रेट किया जाना चाहिए, शीट मेटल की मोटाई के 4% - 7% पर सेट किया जाना चाहिए, विचलन 0.002 मिमी के भीतर नियंत्रित किया जाना चाहिए। अत्यधिक क्लीयरेंस से स्टैम्प वाले हिस्सों के किनारों पर अत्यधिक गड़गड़ाहट हो सकती है, जबकि अपर्याप्त क्लीयरेंस से सतह पर खरोंचें आ सकती हैं और डाई कटिंग किनारों का तेजी से घिसाव हो सकता है। स्टैम्पिंग प्रक्रिया मापदंडों को वर्कपीस आयाम और सामग्री के आधार पर अनुकूलित किया जाना चाहिए। स्टैम्पिंग दबाव को डिज़ाइन मान के अनुसार सटीक रूप से नियंत्रित किया जाना चाहिए, विचलन ±4% से अधिक नहीं होना चाहिए। भाग की जटिलता के आधार पर स्टैम्पिंग गति को 25-110 बार/मिनट के बीच नियंत्रित किया जाता है। पानी आधारित विशेष स्नेहक का उपयोग डाई और शीट धातु के बीच घर्षण गुणांक को कम करने के लिए किया जाता है, जिससे एक स्थिर गठन प्रक्रिया सुनिश्चित होती है। प्रत्येक 80,000 चक्रों में मोल्ड काटने वाले किनारों और मार्गदर्शक तंत्र का व्यापक निरीक्षण करते हुए, एक नियमित मोल्ड रखरखाव तंत्र स्थापित करें। घिसे-पिटे कटिंग किनारों की समय पर पीसना और मरम्मत, गाइड क्लीयरेंस का समायोजन, और पुराने स्प्रिंग्स और गाइड पिलर जैसे घिसे-पिटे हिस्सों के प्रतिस्थापन से मुद्रांकित भागों की आयामी स्थिरता और 99.6% से अधिक की स्थिर तैयार उत्पाद योग्यता दर सुनिश्चित होती है।


मोल्ड प्रसंस्करण के प्रत्येक चरण के संचालन को मानकीकृत करके और मुद्रांकित भागों के निर्माण की गुणवत्ता नियंत्रण को सख्ती से लागू करके, मुद्रांकन उत्पादन दक्षता में 30% से अधिक प्रभावी ढंग से सुधार किया जा सकता है, जिससे स्क्रैप हानि को काफी कम किया जा सकता है। वर्तमान में, स्वचालन और बुद्धिमान विनिर्माण प्रौद्योगिकियों को धीरे-धीरे मोल्ड प्रसंस्करण और गुणवत्ता नियंत्रण में लागू किया जा रहा है। एकीकृत सीएडी/सीएएम डिज़ाइन सिस्टम और बुद्धिमान परीक्षण उपकरण पेश करके, मोल्ड प्रसंस्करण और गुणवत्ता निरीक्षण का डिजिटल नियंत्रण हासिल किया जाता है, जिससे प्रसंस्करण सटीकता और नियंत्रण दक्षता में और सुधार होता है। उद्यमों को वास्तविक उत्पादन आवश्यकताओं के आधार पर प्रसंस्करण तकनीकों को लगातार अनुकूलित करने, प्रत्येक चरण में विस्तृत नियंत्रण को मजबूत करने और आधुनिक विनिर्माण की उच्च {{4}सटीकता और उच्च - गुणवत्ता विकास मांगों को पूरा करते हुए, स्टांपित उत्पादों के स्थिर प्रदर्शन और गुणवत्ता सुनिश्चित करने की आवश्यकता है।
हमसे संपर्क करें
परामर्श हॉटलाइन:+86 15930861038
व्हाट्सएप:15930861038
ईमेल:dongfangmould@aliyun.com
सेवा प्रतिबद्धता: 12 घंटे के भीतर पूछताछ का उत्तर दें; योग्य ग्राहकों के लिए निःशुल्क मोल्ड डिज़ाइन अनुकूलन प्रदान करें।
हेंगशुई डोंगमो प्रिसिजन मेटल प्रोडक्ट्स कंपनी लिमिटेड
लोकप्रिय टैग: सटीक ऑटोमोटिव स्टेनलेस स्टील/धातु भागों के अनुभवी निर्माता प्रगतिशील स्टैम्पिंग डाइज़, चीन, आपूर्तिकर्ता, निर्माता, फैक्टरी, खरीद, कीमत, चीन में निर्मित

