
आयताकार ड्राइंग भागों की गहरी ड्राइंग का परिमित तत्व विश्लेषण

शीट मेटल बनाने की प्रक्रिया में, गहरी ड्राइंग मुख्य प्रसंस्करण विधियों में से एक है। इसके द्वारा उत्पादित भागों का व्यापक रूप से इलेक्ट्रॉनिक्स, ऑटोमोबाइल, एयरोस्पेस और अन्य क्षेत्रों में उपयोग किया जाता है। इसमें हल्के वजन, अच्छी विनिमेयता और कम लागत की विशेषताएं हैं। क्योंकि पारंपरिक रूप से डिजाइन योजना मुख्य रूप से डिजाइनर के अनुभव पर निर्भर करती है, अक्सर प्रक्रिया मापदंडों को बार-बार समायोजित और संशोधित करना आवश्यक होता है, जो समय लेने वाली और श्रम-गहन है। शीट धातु में परिमित तत्व विधि का भी व्यापक रूप से उपयोग किया गया है कंप्यूटर और संख्यात्मक सिमुलेशन प्रौद्योगिकी के रूप में गहरी ड्राइंग। हालांकि, शीट मेटल डीप ड्राइंग में सामग्री, ज्यामिति और सीमा गैर-रैखिकता के प्रभाव को सटीक रूप से अनुकरण करना अभी भी मुश्किल है। अपेक्षाकृत बड़ा। इसलिए, गठन प्रक्रिया पर प्रक्रिया मापदंडों के प्रभाव का अध्ययन करने और इष्टतम प्रक्रिया योजना खोजने के लिए सैद्धांतिक और व्यावहारिक महत्व है।
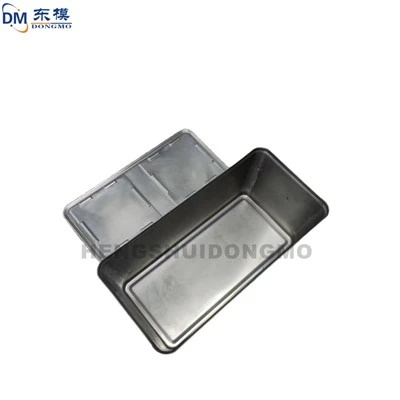
उपरोक्त शोधित वर्कपीस-आयताकार ड्राइंग भाग और इसकी वास्तविक मशीनिंग प्रक्रिया की विशेषताओं के अनुसार, आयताकार भागों के विश्लेषण के लिए एक परिमित तत्व गणना मॉडल स्थापित किया गया है, और इस भाग की मशीनिंग और बनाने की प्रक्रिया के कंप्यूटर सिमुलेशन का उपयोग करके महसूस किया जाता है एक सामान्य गतिशील स्पष्ट गणना एल्गोरिथ्म। , जो मशीनिंग प्रक्रिया में असतत अर्ध-स्थैतिक समस्या को प्रभावी ढंग से हल करता है; पंच की आभासी गति, रिक्त धारक बल, घर्षण स्थिति, डाई के आकार, विशेष रूप से उत्तल और अवतल डाई के कोनों की त्रिज्या का आयताकार भाग के आकार और सटीकता पर अध्ययन किया जाता है। बॉक्स के आकार के हिस्सों के प्रभाव पर चर्चा की गई, और बॉक्स के आकार के हिस्सों की गहरी ड्राइंग में क्रैकिंग और रिंकलिंग की समस्याओं पर चर्चा की गई।
सिमुलेशन विश्लेषण के माध्यम से, निम्नलिखित निष्कर्ष निकाले जा सकते हैं:
1. सीमा आरेख बिंदुओं के गठन के विश्लेषण के परिणाम बताते हैं कि आयताकार बॉक्स के कोने के नीचे चार कोनों का संकुचित तनाव सबसे बड़ा है; लंबी और छोटी भुजाओं के केंद्र का संकुचित तनाव सबसे छोटा होता है;
मोटाई में बदलाव के क्लाउड मैप के नतीजे बताते हैं कि: मरने के प्रवेश द्वार पर बिलेट की मोटाई 10 प्रतिशत तक पहुंच जाती है, जो झुर्रियों का खतरनाक क्षेत्र है।
2. कुछ प्रक्रिया स्थितियों के तहत, छिद्रण गति, रिक्त धारक बल और घर्षण गुणांक का शीट धातु के झुर्री बनाने के सिमुलेशन परिणामों पर कोई प्रभाव नहीं पड़ता है।
3. जब आयताकार बॉक्स गहरा खींचा जाता है, तो पंच त्रिज्या और डाई त्रिज्या का शीट मेटल बनाने की झुर्रियों पर बहुत प्रभाव पड़ता है;
जब डाई पट्टिका की त्रिज्या बढ़ जाती है, तो गहरी ड्राइंग के दौरान झुर्रियों की प्रवृत्ति बढ़ जाती है, और जब डाई पट्टिका की त्रिज्या कम हो जाती है, तो आयताकार साइडवॉल की टूटने की प्रवृत्ति बढ़ जाती है;
जब पंच पट्टिका की त्रिज्या कम हो जाती है, तो आयत के निचले भाग के चारों कोनों में दरार पड़ने का खतरा होता है। इस पेपर की प्रायोगिक स्थितियों के तहत, पंच की त्रिज्या और अवतल मरने की त्रिज्या दोनों 6 मिमी इष्टतम हैं।
4. गहरी ड्राइंग के दौरान आयताकार गहरी ड्राइंग, जब आयत के कोने की त्रिज्या 6 मिमी से 12 मिमी तक बढ़ जाती है, आयताकार शीट की पतली दर लगातार घट जाती है, और यह पूरी तरह से 20 प्रतिशत सुरक्षा मार्जिन के भीतर है;
इसी समय, शीट धातु की मोटाई की दर पहले बढ़ जाती है और फिर घट जाती है। जब आरसी 6 मिमी है, तो मोटाई दर 8.6 प्रतिशत के सुरक्षा मार्जिन के भीतर है।
उपरोक्त आपके लिए डोंगमो द्वारा लाया गया विश्लेषण है, मुझे आशा है कि यह आपके लिए उपयोगी होगा।